Kurze Leitfäden für Einkäufer und Konstrukteure: Schmiedegrad, Wärmebehandlungszustände, Ultraschall-Güteklassen, Bearbeitungszugabe und ein Glossar Deutsch–Türkisch.
01
Was ist Freiformschmieden?
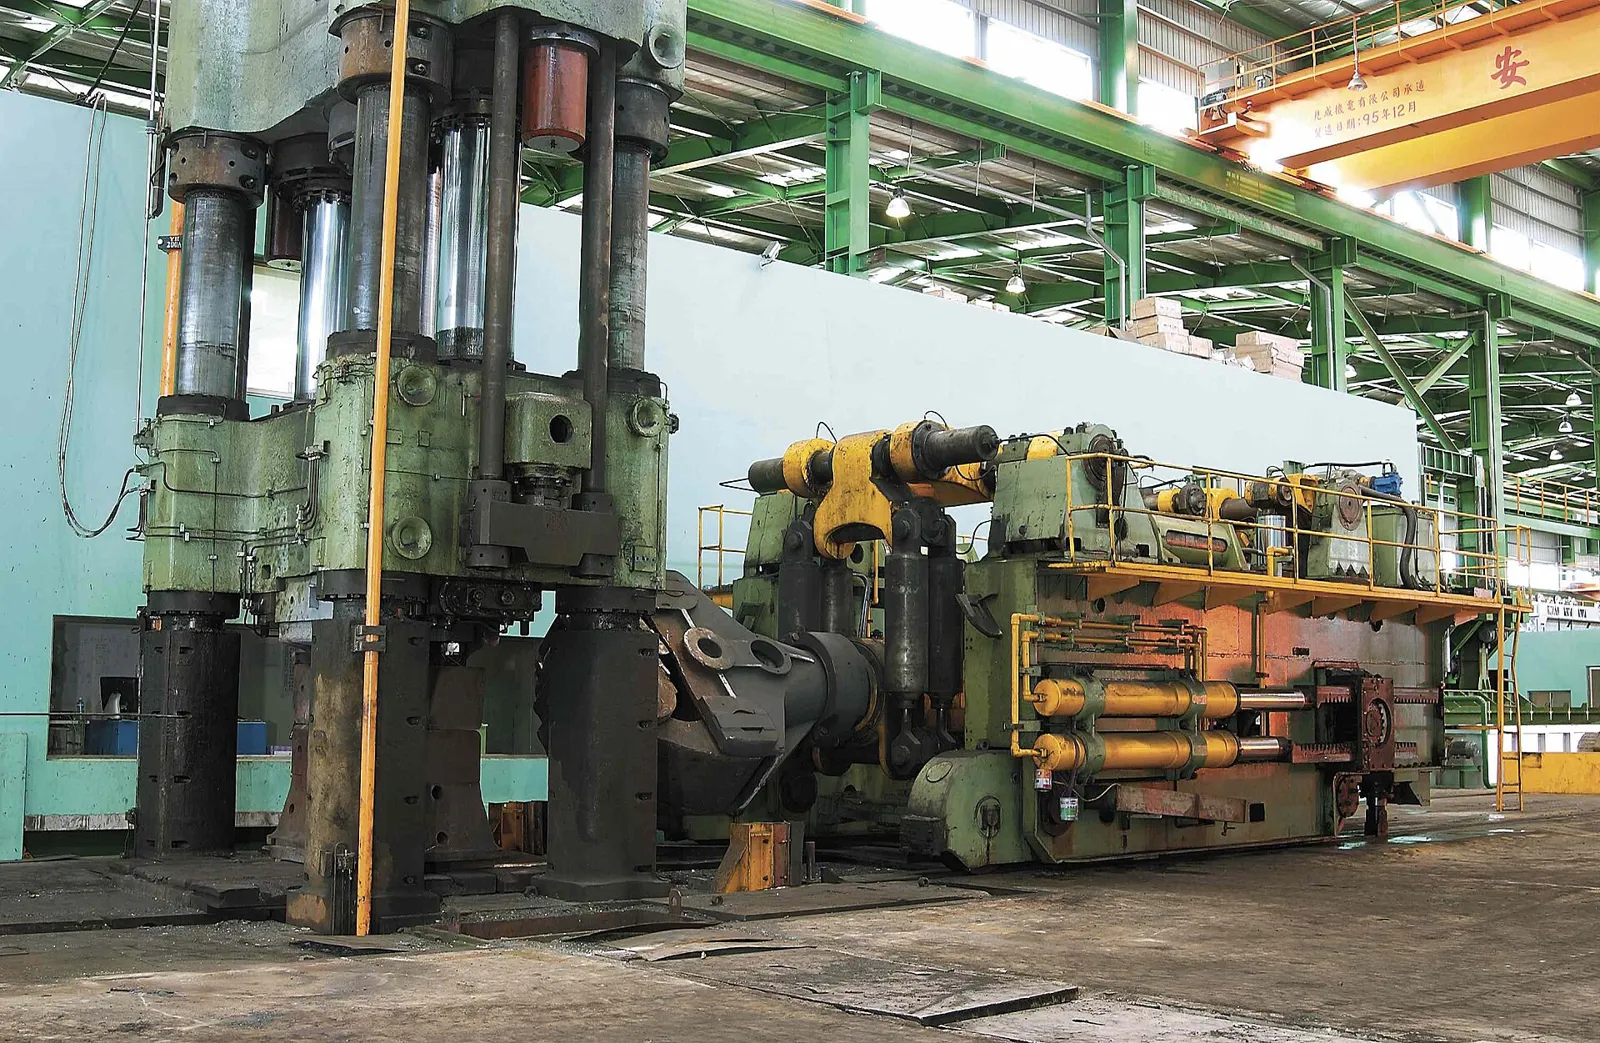
Beim Freiformschmieden wird heißer Stahl zwischen flachen oder V-förmigen Sätteln gepresst, die das Werkstück nie vollständig umschließen. Nach jedem Hub wird das Teil von einem Manipulator gedreht und vorgeschoben. Mit denselben Werkzeugen lassen sich daher viele verschiedene Durchmesser und Längen herstellen.
Es gibt drei Grundoperationen:
Strecken: Der Querschnitt wird verringert und die Länge vergrößert. So entstehen Wellen und Stangen.
Stauchen: Die Länge wird verringert und der Querschnitt vergrößert. So entstehen Scheiben und Zahnradrohlinge.
Lochen: In der Mitte einer gestauchten Scheibe wird ein Loch durchgedornt. Für Ringe und Hülsen.
Da keine Gesenkkosten anfallen, sind Einzelteile und Kleinserien wirtschaftlich. Für große Querschnitte und schwere Teile (von einigen Tonnen bis zu mehreren zehn Tonnen) ist es das einzige praktikable Schmiedeverfahren.
02
Schmiedegrad (Verschmiedungsgrad)
Der Schmiedegrad ist die Querschnittsfläche des Blocks vor dem Schmieden geteilt durch die Querschnittsfläche nach dem Schmieden:
Schmiedegrad = ABlock / ABauteil
Beispiel: Wird eine Ø516-mm-Welle aus einem Ø900-mm-Block geschmiedet, beträgt der Schmiedegrad (900 / 516)² ≈ 3,0 : 1.
Porosität und Lunker, die sich beim Gießen in der Blockmitte bilden, werden durch ausreichende Umformung geschlossen. Das grobe Gussgefüge wird zudem zu einem feinkörnigen, gerichteten Gefüge. In der Praxis wird für Wellen häufig ein Schmiedegrad von mindestens 3:1 verlangt. Für kritische Bauteile (Turbinen, Schiffswellen) können Spezifikationen 4:1 oder mehr fordern. Bei durch Stauchen geschmiedeten Scheiben wird das Stauchverhältnis (Ausgangshöhe / Enddicke) gesondert angegeben.
Geben Sie den minimalen Schmiedegrad in Ihrer Bestellung an. Sie können verlangen, dass er im Prüfzeugnis vermerkt wird.
03
Schmieden, Gießen oder gewalzte Stange?
Freiformschmieden
Gießen
Gewalzte Stange
Innere Struktur
Dicht, lunkerfrei, gerichteter Faserverlauf
Risiko von Porosität und Seigerung
Dicht; bei großen Durchmessern kann der Kern schwächer sein
Zähigkeit / Dauerfestigkeit
Am höchsten
Gering
Gut (bei kleinen Durchmessern)
Abmessungsbereich
Ø150 – Ø1.200 mm und darüber
Nahezu unbegrenzte Formen
In der Regel bis Ø300 mm
Komplexe Formen
Begrenzt; Bearbeitung erforderlich
Sehr gut
Keine
Einzelstück / Kleinserie
Wirtschaftlich (keine Gesenke)
Modellkosten fallen an
Ab Lager, am günstigsten
Typische Verwendung
Schwere Wellen, Zahnräder, Formstahlblöcke
Gehäuse, Rahmen, Pumpengehäuse
Kleine Wellen, Schrauben
04
Wärmebehandlungszustände
Der in der Bestellung genannte Lieferzustand bestimmt Härte und Gefüge, in denen das Bauteil in Ihrer Werkstatt ankommt. Die in den EN-Normen verwendeten Kurzzeichen sind:
+N · Normalgeglüht
Erwärmen über Ac3 und Abkühlen an Luft. Verfeinert und homogenisiert das Gefüge. Ein üblicher Lieferzustand für Kohlenstoffstähle.
+QT · Vergütet
Abschrecken in Wasser oder Öl mit anschließendem Anlassen. Ergibt hohe Festigkeit bei gleichzeitiger Zähigkeit. Wellen und Achsen werden meist in diesem Zustand bestellt; die Festigkeit nimmt mit zunehmendem Querschnitt ab.
+A · Weichgeglüht
Geringste Härte und beste Zerspanbarkeit. Wird gewählt, wenn das Bauteil bei Ihnen später gehärtet wird.
+FP · FP-geglüht (Ferrit-Perlit)
Für Einsatzstähle bevorzugt, wegen guter Zerspanbarkeit und geringem Verzug nach dem Aufkohlen.
Vorvergütet
280–330 HB bei Kunststoffformenstählen (1.2311, 1.2738). Die Form wird mit dieser Härte bearbeitet, ein weiteres Härten ist nicht nötig.
Temperaturen je Güte finden Sie in den Datenblättern.
05
Ultraschall-Güteklassen · EN 10228-3
EN 10228-3 regelt die Ultraschallprüfung von Schmiedestücken aus ferritischem Stahl. Die Zulässigkeitskriterien sind in vier Güteklassen angegeben: 1 ist die am wenigsten strenge und 4 die strengste. Mit steigender Klasse wird die kleinste Ersatzfehlergröße, die registriert und beanstandet wird, kleiner.
Klasse 3: Eine übliche Wahl für Wellen, Zahnräder und die meisten rotierenden Bauteile.
Klasse 4: Schnelllaufende oder ermüdungskritische Bauteile.
Die Prüfung erfolgt in der Regel an einer geschälten oder vorgedrehten Oberfläche. Auf der Schmiedezunder lassen sich keine zuverlässigen Ergebnisse erzielen. Geben Sie in der Bestellung die Güteklasse, den Prüfumfang (gesamtes Volumen / bestimmte Zonen) und den Prüfzeitpunkt (vor / nach der Wärmebehandlung) an.
06
Wie wird die Bearbeitungszugabe bestimmt?
Ein Schmiedeteil wird gegenüber dem Fertigmaß mit Übermaß gefertigt. Die Zugabe deckt Schmiedetoleranz, Zunder und die entkohlte Randschicht sowie den Verzug bei der Wärmebehandlung ab. Ist die Zugabe zu klein, bleibt schwarze (unbearbeitete) Oberfläche zurück. Ist sie zu groß, zahlen Sie für unnötigen Stahl und Späne.
Fertigdurchmesser
Gesamtzugabe am Durchmesser
Gesamtzugabe in der Länge
Ø150 – 250 mm
+8 – 12 mm
+20 – 30 mm
Ø250 – 400 mm
+10 – 16 mm
+25 – 40 mm
Ø400 – 600 mm
+14 – 20 mm
+30 – 50 mm
Ø600 – 900 mm
+18 – 26 mm
+40 – 60 mm
Die Tabelle zeigt typische Werkstattwerte; bei geschälter Lieferung ist die Zugabe kleiner. Die genaue Zugabe wird im Angebot nach Werkstoff, Längen-Durchmesser-Verhältnis und Wärmebehandlung festgelegt. Der Rechner verwendet eine beispielhafte Zugabe.
07
Bestell-Checkliste
Damit Ihr Angebot schnell und genau erstellt werden kann, nennen Sie in Ihrer Anfrage Folgendes:
Technische Zeichnung oder Fertigmaße und Toleranzen
Stahlgüte und Norm (z. B. 42CrMo4 · EN 10083-3)
Lieferzustand (+N, +QT, +A …) und geforderte Härte / Festigkeit