Ergitme ve döküm
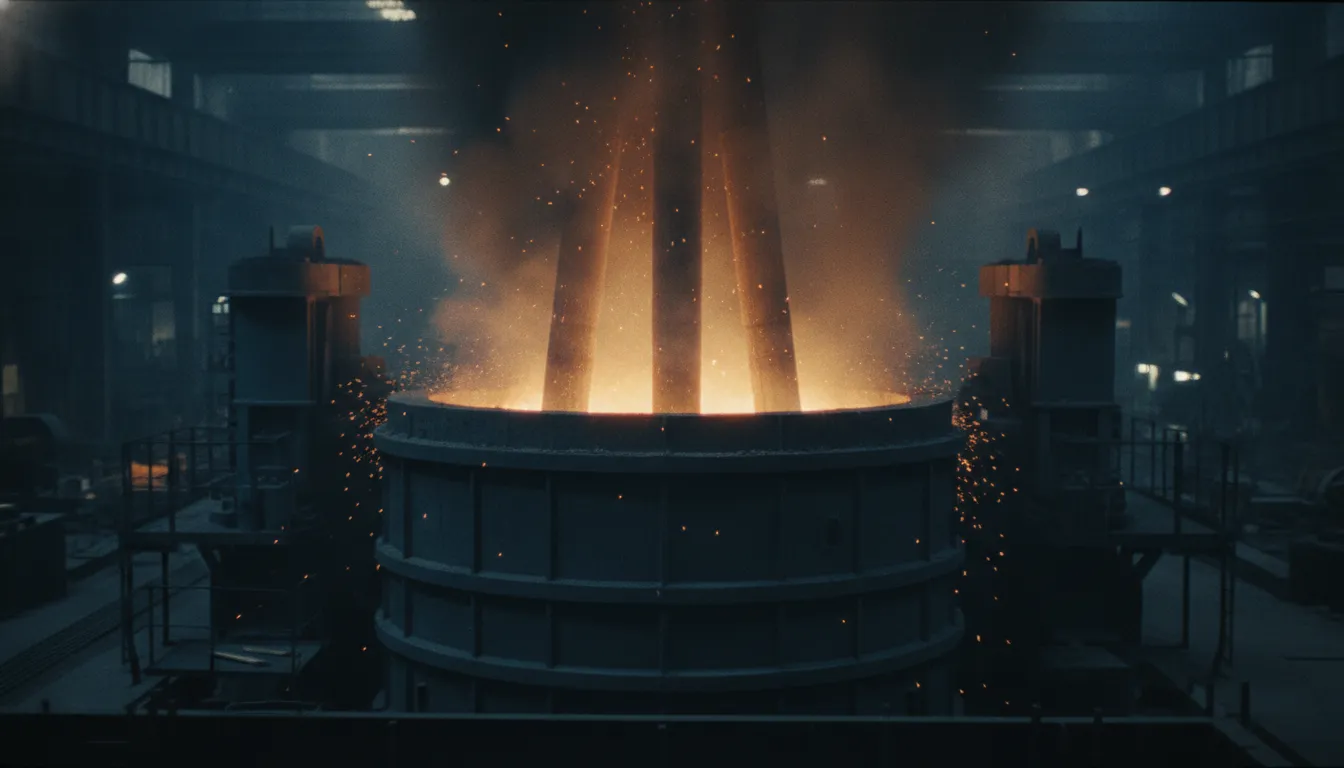
Hurda ve alaşım elementleri elektrik ark ocağında ergitilir. Pota ocağında hedef kimyaya getirilir ve kokillere dökülür.
- Ark ocağı
- 30 ton/şarj
- Pota ocağı
- Var · 30 ton
- Vakum degazaj
- Var (VD)
- Ingot ağırlığı
- 2 – 25 ton
Ergitmeden sevkiyata kadar her hattın ne yapabildiğini aşağıda bulabilirsiniz. Bu bilgilerle parçanızın bizim tesisimizde üretilip üretilemeyeceğini teklif istemeden önce görebilirsiniz.
Tüm üretim tek bir tesiste yapılıyor. Parça hatlar arasında başka bir firmaya gitmiyor.
Her hat için verilen sınırlar, o hatta işlenebilecek en büyük parçayı gösterir. Sınıra yakın ölçülerde ekibimiz uygunluğu ayrıca kontrol eder.
Hurda ve alaşım elementleri elektrik ark ocağında ergitilir. Pota ocağında hedef kimyaya getirilir ve kokillere dökülür.
Ingot ve ara ürünler dövme sıcaklığına homojen biçimde ısıtılır. Her fırının sıcaklığı kayıt altına alınır.
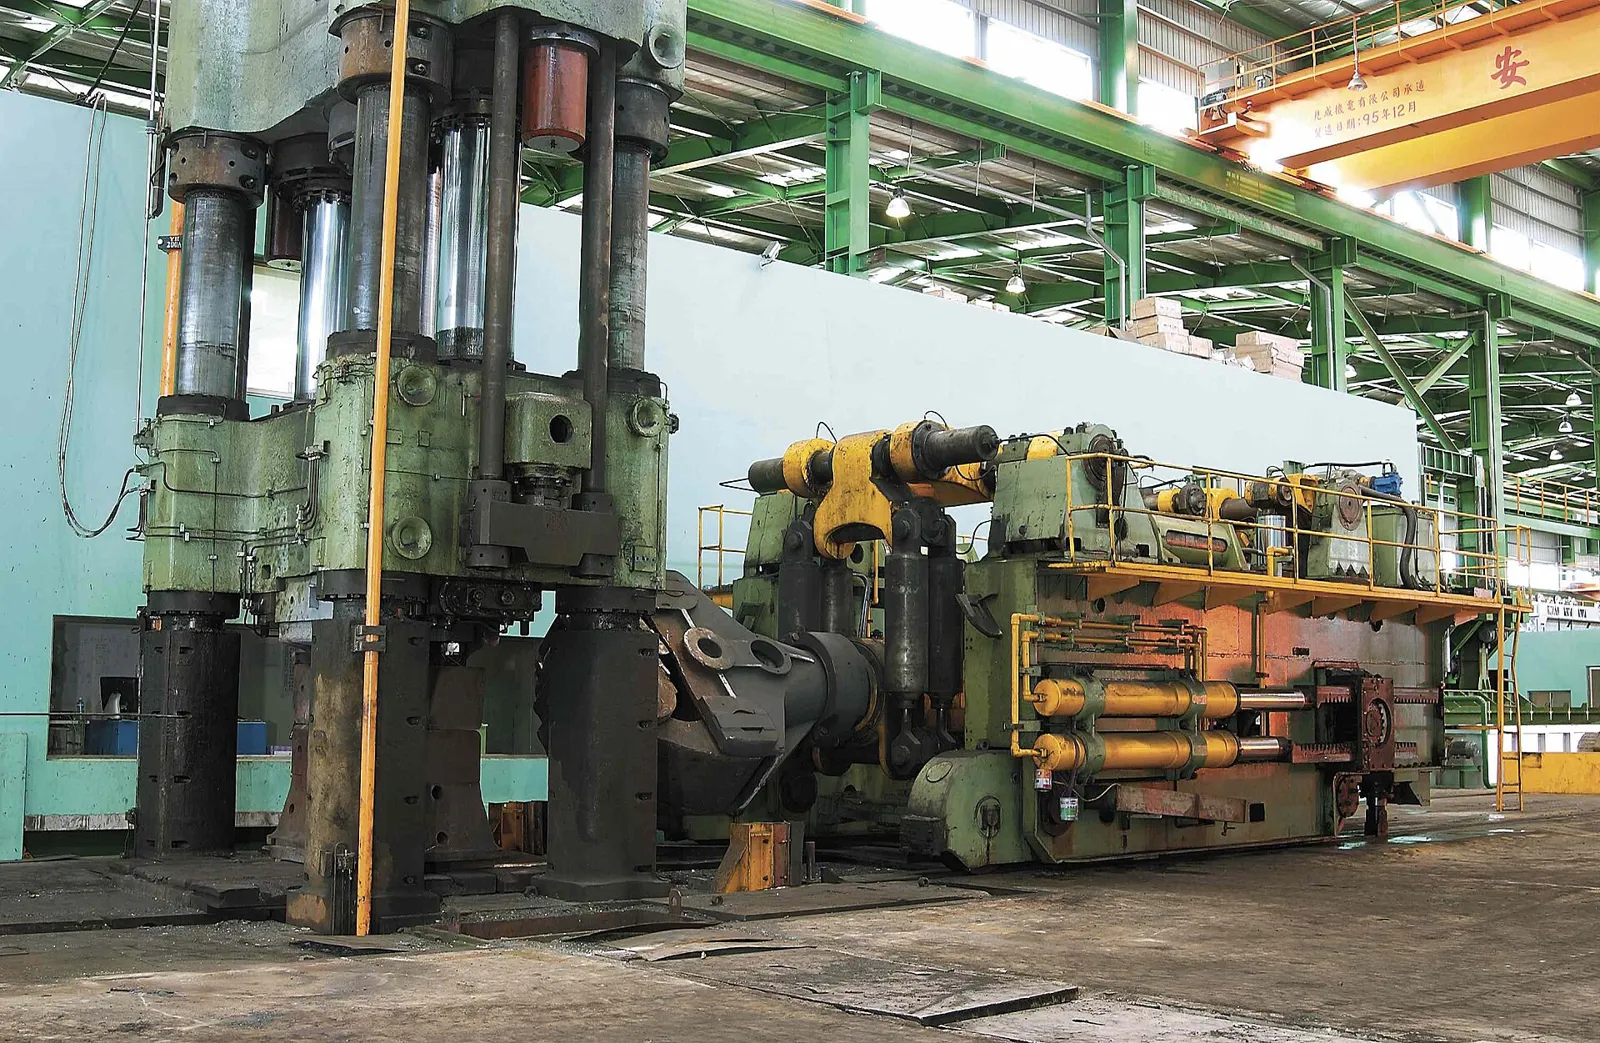
Hidrolik preste ingot uzatılır, yığılır ve hedef kesite getirilir. Ingotu raylı manipülatör çevirir ve besler.
Normalizasyon, ıslah (su veya yağ verme ile menevişleme) ve yumuşak tavlama yapılır. Her işlem, parçanın şarj numarasıyla kayda geçer.
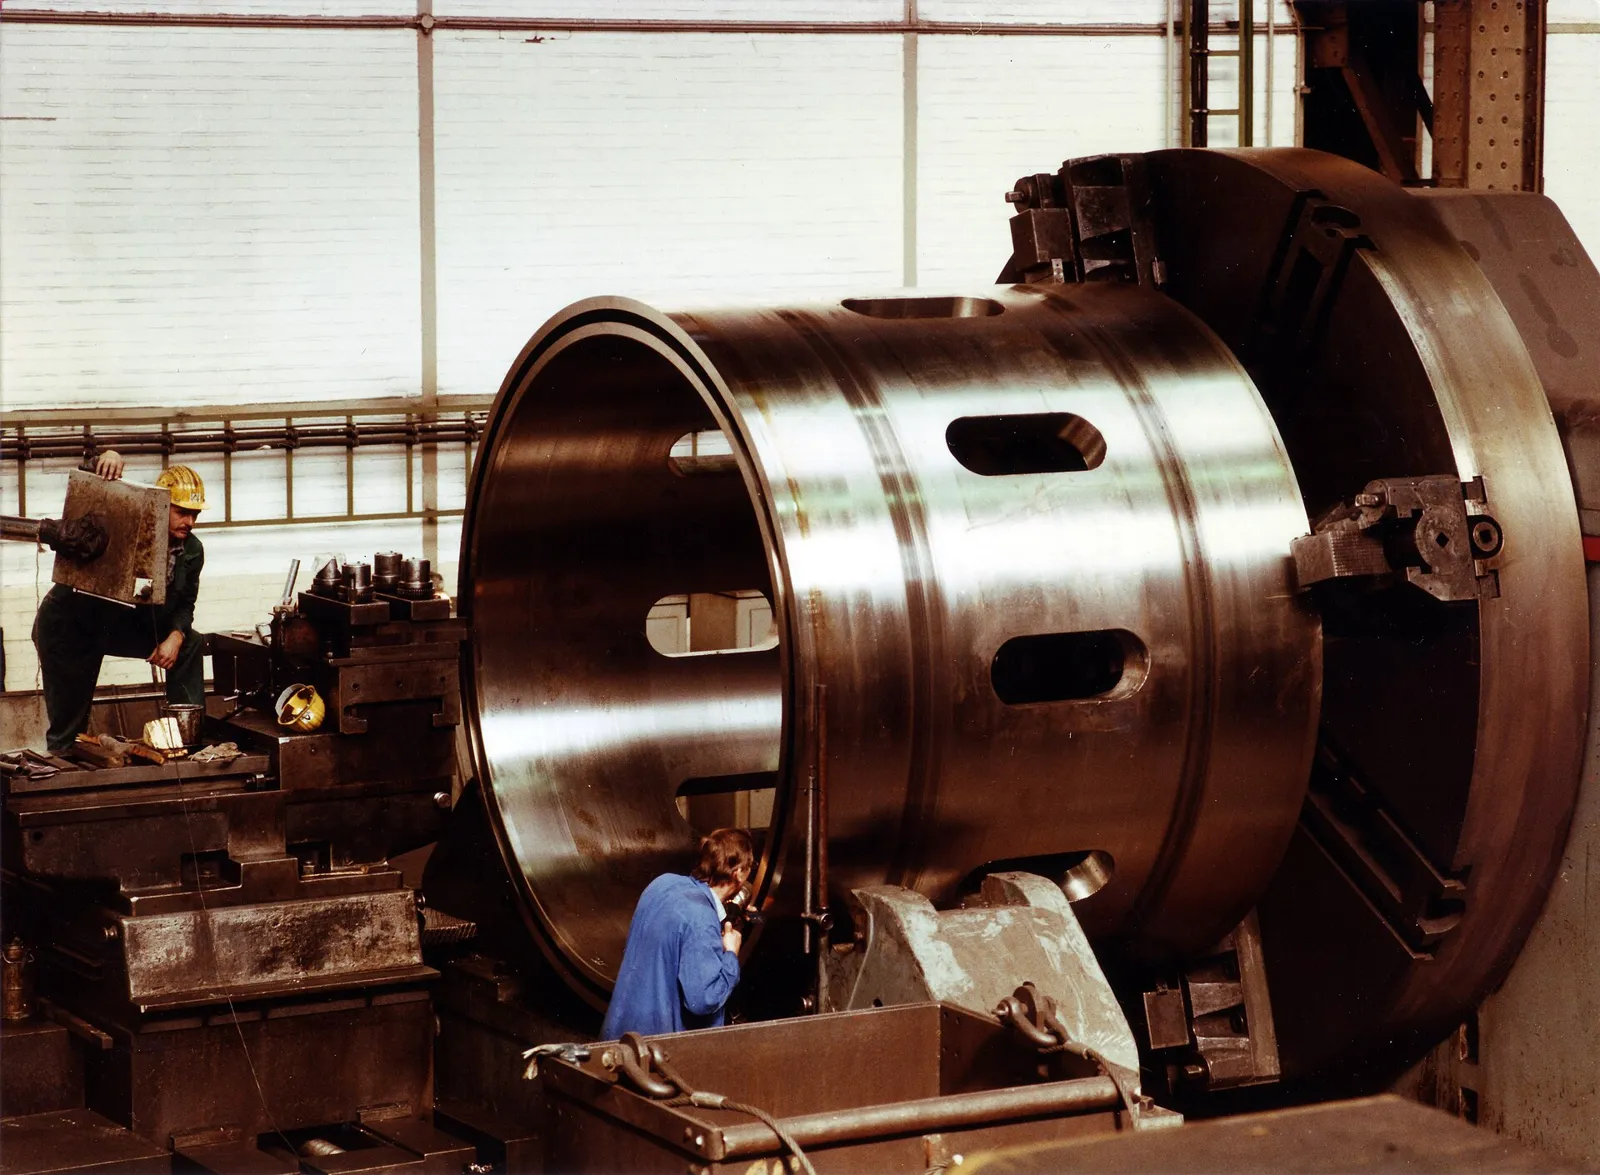
Dövme kabuğu soyulur ve yüzey kusurları giderilir. İstenirse parça çizime göre kaba tornalanır.
Mil istenen boyda, disk istenen kalınlıkta kesilir. Her parçaya şarj ve parça numarası damgalanır.
Analiz, sertlik ve ultrasonik muayene sonuçları EN 10204 belgesine işlenir.
Ağır parçalar tavan vinçleriyle taşınır. Sevkiyat, belge dosyasıyla birlikte yapılır.
Pres, işleme ve stok sahasından görüntüler.
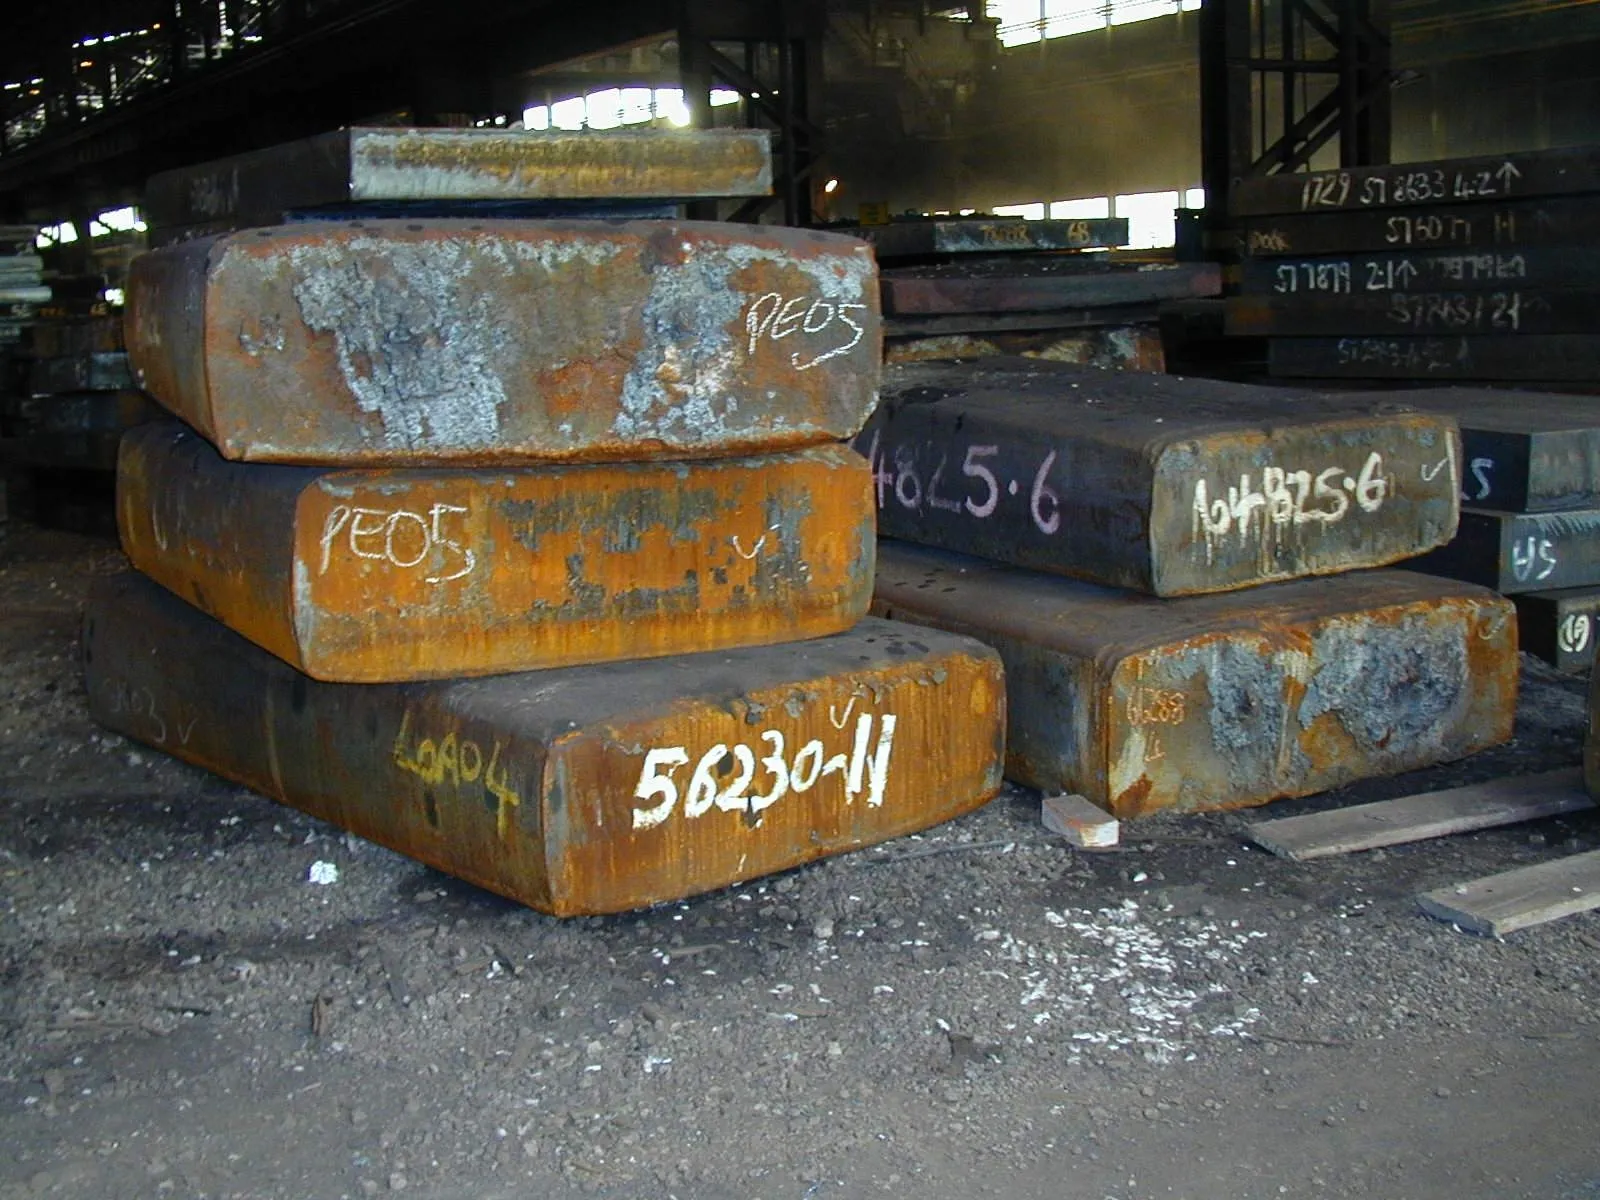
Fotoğraflar örnek amaçlıdır. Kaynakları ve lisansları görsel kaynakları sayfasında.