Satın alma ve tasarım mühendisleri için kısa rehberler: dövme oranı, ısıl işlem durumları, ultrasonik muayene sınıfları, işleme payı ve Türkçe–İngilizce terimler.
01
Açık kalıp dövme nedir?
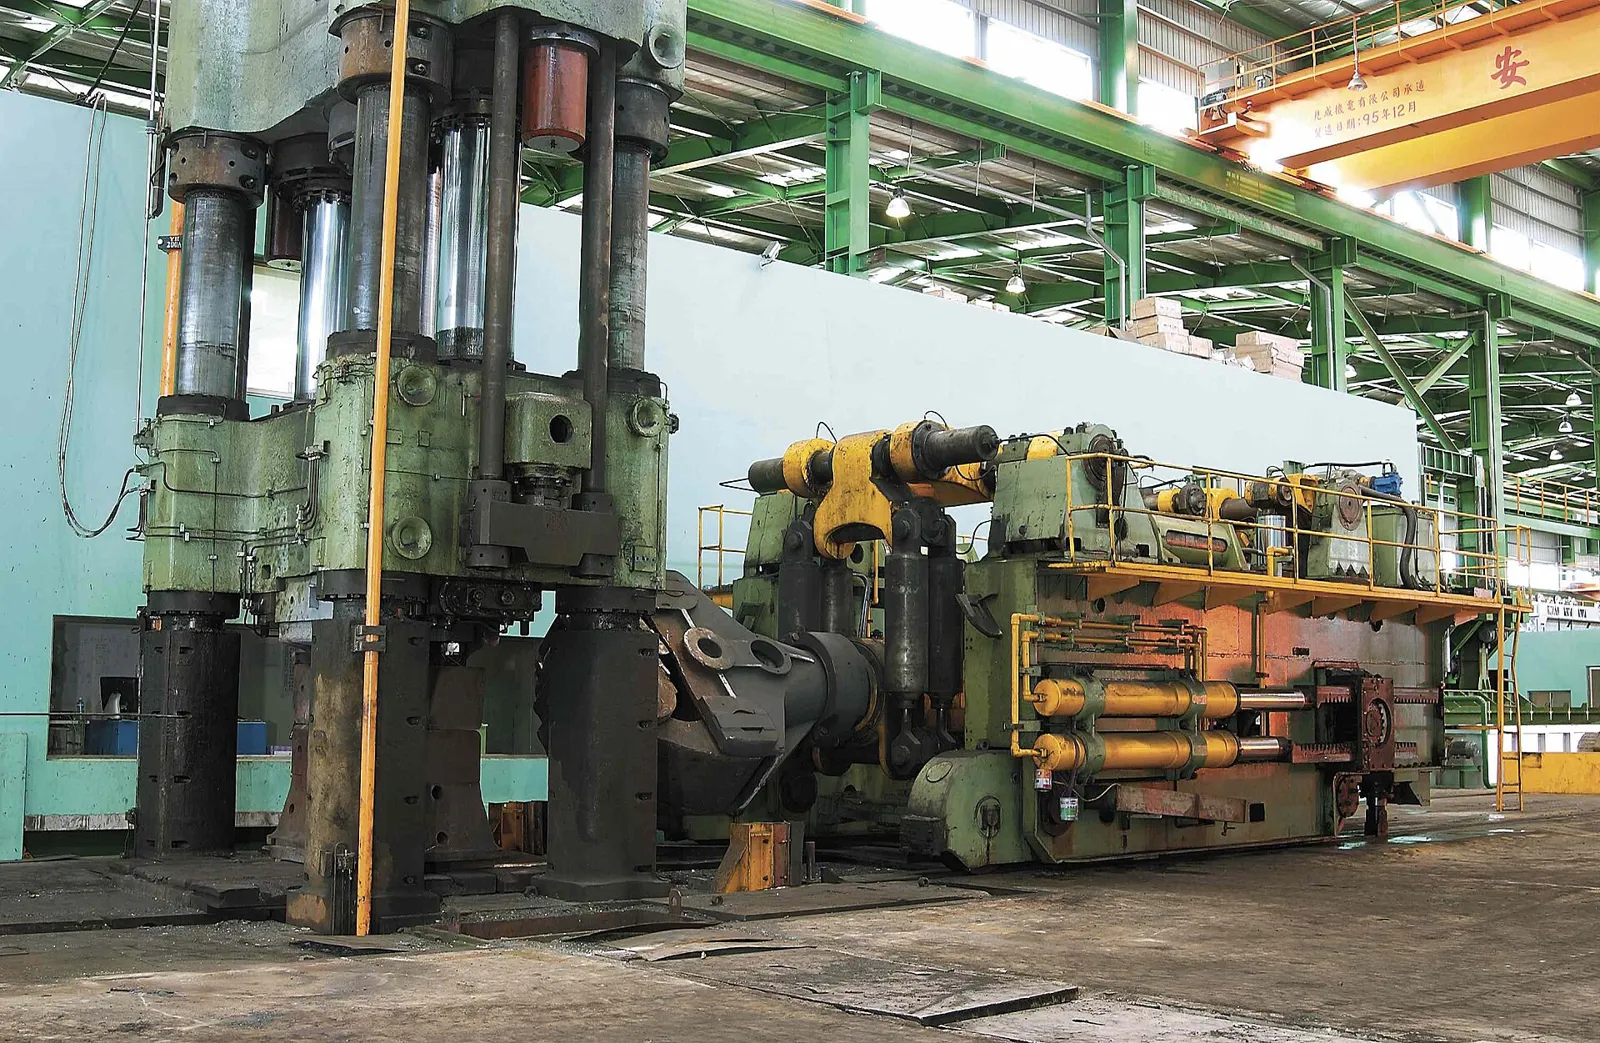
Açık kalıp dövmede (open-die forging) kızgın çelik, şekli parçayı tamamen kapatmayan düz ya da V kalıplar arasında preslenir. Parça her vuruştan sonra manipülatörle çevrilir ve ilerletilir. Böylece aynı kalıpla çok farklı çap ve boylar üretilebilir.
Üç temel işlem vardır:
Uzatma (drawing out): Kesit küçültülür, boy uzatılır. Miller bu yolla üretilir.
Yığma (upsetting): Boy kısaltılır, kesit büyütülür. Diskler ve dişli taslakları bu yolla üretilir.
Delme (piercing): Yığılmış diskin ortası zımbayla açılır. Halka ve bilezikler için kullanılır.
Kalıp maliyeti olmadığı için tek parça ya da küçük seriler ekonomiktir. Büyük kesitler ve ağır parçalar (birkaç tondan onlarca tona kadar) için tek pratik dövme yöntemidir.
02
Dövme oranı (redüksiyon)
Dövme oranı, ingotun dövme öncesi kesit alanının dövme sonrası kesit alanına oranıdır:
Dövme oranı = Aingot / Aparça
Örnek: Ø900 mm ingottan Ø516 mm mil dövülürse oran (900 / 516)² ≈ 3,0 : 1 olur.
Döküm sırasında ingotun ortasında oluşan gözenek ve boşluklar, yeterli dövme oranıyla kapanır. Ayrıca kaba döküm yapısı ince taneli ve yönlenmiş bir yapıya dönüşür. Pratikte miller için en az 3:1 oran sık istenir. Kritik parçalarda (türbin, gemi şaftı) şartnameler 4:1 veya üstünü isteyebilir. Yığma ile dövülen disklerde oran, yığma oranı (ilk boy / son kalınlık) olarak ayrıca belirtilir.
Siparişteki teslim durumu, parçanın atölyenize hangi sertlikte ve yapıda geleceğini belirler. EN standartlarındaki kısaltmalar:
+N · Normalize
Ac3 üstüne ısıtma ve havada soğutma. Tane yapısını inceltir ve homojenleştirir. Karbon çelikleri için yaygın teslim durumudur.
+QT · Islah
Su veya yağ verme ve ardından menevişleme. Yüksek dayanım ile tokluğu bir arada verir. Miller ve akslar genelde bu durumda istenir; dayanım kesit büyüdükçe düşer.
+A · Yumuşak tavlı
En düşük sertlik ve en iyi işlenebilirlik. Parça sonradan sizin tarafınızda sertleştirilecekse seçilir.
+FP · Ferrit-perlit tavlı
Sementasyon çeliklerinde işlenebilirlik ve sementasyon sonrası düşük çarpılma için tercih edilir.
Ön sertleştirilmiş
Plastik kalıp çeliklerinde (1.2311, 1.2738) 280–330 HB. Kalıp bu sertlikte işlenir, ayrıca sertleştirme gerekmez.
EN 10228-3, ferritik çelik dövme parçaların ultrasonik muayenesini tanımlar. Kabul kriterleri dört kalite sınıfıyla verilir: 1 en gevşek, 4 en sıkı sınıftır. Sınıf büyüdükçe kayda alınan ve reddedilen en küçük eşdeğer hata boyutu küçülür.
Sınıf 1–2: Genel makine parçaları, düşük gerilmeli bölgeler.
Sınıf 3: Miller, dişliler, çoğu döner parça için yaygın seçim.
Sınıf 4: Yüksek devirli veya yorulma açısından kritik parçalar.
Muayene genellikle kabuk soyulmuş ya da kaba tornalanmış yüzeyde yapılır. Dövme kabuğu üzerinde güvenilir sonuç alınmaz. Siparişte sınıfı, muayene kapsamını (tüm hacim / belirli bölgeler) ve muayene aşamasını (ısıl işlem öncesi / sonrası) belirtin.
06
İşleme payı nasıl belirlenir?
Dövme parça, bitmiş ölçünün üzerinde bir payla dövülür. Pay, dövme toleransını, kabuk ve dekarbürize tabakayı ve ısıl işlem çarpılmasını karşılar. Pay çok küçükse yüzeyde siyah kalır. Pay çok büyükse gereksiz çelik ve talaş için ödeme yaparsınız.
Bitmiş çap
Çapta toplam pay
Boyda toplam pay
Ø150 – 250 mm
+8 – 12 mm
+20 – 30 mm
Ø250 – 400 mm
+10 – 16 mm
+25 – 40 mm
Ø400 – 600 mm
+14 – 20 mm
+30 – 50 mm
Ø600 – 900 mm
+18 – 26 mm
+40 – 60 mm
Tablo tipik atölye değerlerini gösterir; kabuk soyulmuş teslimatta pay küçülür. Kesin pay malzemeye, boy/çap oranına ve ısıl işleme göre teklifte belirlenir. Hesaplayıcı örnek pay kullanır.
07
Sipariş kontrol listesi
Teklifin hızlı ve doğru hazırlanması için siparişinizde şunlar olsun:
Teknik resim veya bitmiş ölçü ve tolerans
Çelik kalitesi ve standardı (örn. 42CrMo4 · EN 10083-3)
Teslim durumu (+N, +QT, +A…) ve istenen sertlik / dayanım
Teslim yüzeyi: dövme kabuklu, kabuk soyulmuş, kaba tornalı
Minimum dövme oranı
Ultrasonik muayene sınıfı (EN 10228-3) ve diğer muayeneler
Mekanik deney: numune yeri, yönü, deney sıcaklığı
Belge tipi: EN 10204 2.2, 3.1 veya 3.2 (ve onaylayan kuruluş)